


Een aluminium fietsframe brengt materiaalkeuze, buisontwerp, gezamenlijke engineering en productiecontrole samen. De prestaties hangen vooral af van de manier waarop deze elementen met elkaar samenwerken bij trappen, remmen, stoten en herhaalde belasting.
Voor fietsmerken en productontwikkelaars is de keuze voor een legering nog maar het begin. Een succesvol frame moet componenten kunnen huisvesten, de uitlijning tijdens de productie behouden en consistente prestaties leveren in alle productiebatches.
In deze gids worden de belangrijkste beslissingen uitgelegd achter het ontwerp en het lassen van aluminium fietsframes, met praktische overwegingen voor mountainbikes, volledig geveerde frames en elektrische fietsen.
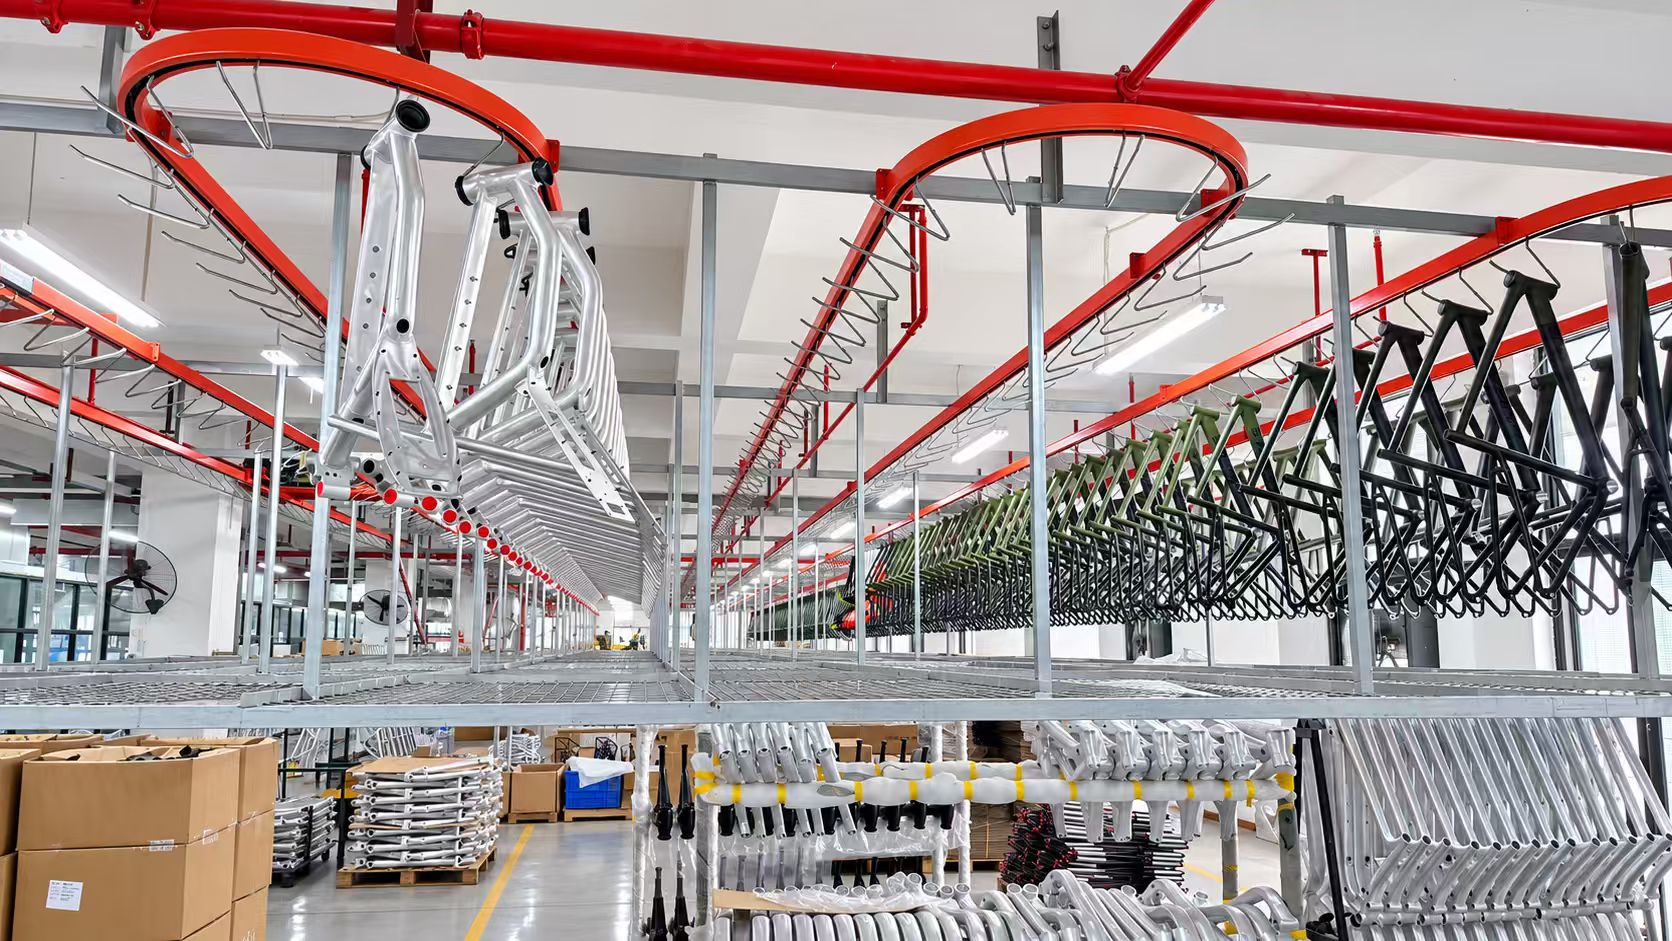
Wat is een goede Aluminium fietsframe ?
Een goede aluminium fietsframe balanceert gewicht, stijfheid, sterkte, duurzaamheid en maakbaarheid voor een gedefinieerde rijtoepassing.
Deze kwaliteiten zijn gerelateerd, maar beschrijven verschillende vereisten:
Kracht: Het vermogen om lasten te weerstaan zonder te bezwijken of te breken.
Stijfheid: De weerstand tegen buigen of draaien onder belasting.
Vermoeidheidsprestaties: het vermogen om herhaalde belasting in de loop van de tijd te weerstaan.
Gewicht: De massa die nodig is om de beoogde structurele prestaties te bereiken.
Maakbaarheid: het vermogen om het ontwerp consistent binnen gespecificeerde toleranties te produceren.
Het vergroten van de materiaalsterkte betekent niet automatisch dat een frame stijver wordt. Op dezelfde manier kan het verminderen van de buisdikte het gewicht verlagen, terwijl het lassen, deukweerstand en vermoeidheidsprestaties moeilijker te beheren worden.
Het ontwerpdoel is om de vereiste prestaties te bereiken met een constructie die betrouwbaar kan worden vervaardigd en geverifieerd.
Begin met de beoogde rijtoepassing
Voordat u buizen selecteert of lasdetails ontwikkelt, moet u definiëren hoe de fiets zal worden gebruikt.
Een stadsforens, een trailbike en een e-bike bakfiets stellen verschillende eisen aan hun frame. Zelfs frames met een vergelijkbaar uiterlijk kunnen verschillende buissecties, versterkingsstrategieën en validatieplannen vereisen.
Een nuttige ontwerpopdracht moet het volgende specificeren:
Ontwerpinvoer | Waarom het ertoe doet |
Fietscategorie en beoogd terrein | Stelt relevante beladingsomstandigheden vast |
Maximaal toegestane systeemmassa | Definieert de gecombineerde belasting van fiets, berijder en vracht |
Frame maten en geometrie | Beïnvloedt de buislengte, de hefboomwerking, de pasvorm en het hanteren |
Afmetingen wielen en banden | Bepaalt de spelings- en verpakkingsvereisten |
Vorklengte en veerweg | Heeft invloed op de geometrie en belasting rond de balhoofdbuis |
Rem- en asinterfaces | Definieert lokale montage- en uitlijningsvereisten |
Motor- en batterijconfiguratie | Stelt structurele en servicevereisten voor e-bikes vast |
Doelmarkten en testvereisten | Begeleidt het validatieprogramma |
Productievolume en doelkosten | Beïnvloedt gereedschaps- en productiekeuzes |
Los deze problemen op voordat u het framegewicht optimaliseert, anders kunnen late wijzigingen aan componenten of belastingsvereisten een substantieel herontwerp afdwingen.
Kiezen voor Aluminium voor fiets Frames
6061 aluminium
6061 is een warmtebehandelbare aluminiumlegering die magnesium en silicium bevat. De combinatie van lasbaarheid, mechanische eigenschappen en veelzijdigheid in verwerking maakt het relevant voor structurele componenten.
Door lassen verandert echter de sterkte van het materiaal dat in een warmtebehandelde toestand wordt geleverd. Er mag dan niet worden aangenomen dat de eigenschappen van binnenkomende 6061 -T6-buizen de eigenschappen van elk gebied in een voltooid gelast frame vertegenwoordigen. Een passende warmtebehandeling kan de sterkte herstellen, maar de productieroute moet worden gecontroleerd en geverifieerd. Bron: Hydro's 6061 aluminiumoverzicht.
Voor een frameontwikkelingsproject specificeert u zowel de toestand van het binnenkomende materiaal als de vereiste eigenschappen na productie.
Evaluatie van alternatieve legeringen
Wanneer u een alternatief zoals 7005 overweegt, vergelijk dan het volledige productietraject met de buizenleverancier en framefabrikant.
Vraag om gedocumenteerde informatie over:
Beschikbare buisafmetingen en materiaalomstandigheden.
Beperkingen vormen.
Compatibele vulmetalen.
Vereisten voor verwerking na het lassen.
Geverifieerde eigenschappen in voltooide staat.
Relevante prototype- en productie-ervaring.
Vermijd het selecteren van een legering uitsluitend uit een tabel met nominale treksterktes. Het eigenlijke frame omvat lasverbindingen, gevormde secties, gaten, interfaces en productievariaties die materiaalgegevensbladen alleen niet kunnen weergeven.
Aluminium fietsframe Compatibiliteit van geometrie en componenten
Frame geometrie bepaalt de positie van de rijder en beïnvloedt het rijgedrag. Het structurele ontwerp bepaalt hoe het frame belastingen draagt binnen die geometrie.
Ontwikkel beide samen.
Definieer geometrie als een compleet systeem
Belangrijke afmetingen zijn onder meer het bereik, de stapel, de hoek van de balhoofdbuis, de hoek van de zitbuis, de lengte van de liggende achtervork, de wielbasis en de positie van de trapas.
Houd bij geveerde fietsen ook rekening met de manier waarop de geometrie verandert als gevolg van doorzakken en de beweging van de vering. Een ontwerp dat alleen bij volledige verlenging wordt beoordeeld, kan op andere plekken tijdens de reis goedkeurings- of verpakkingsproblemen missen.
Bevestig de interfaces voordat u de buizen finaliseert
Maak een interfacetekening die het volgende identificeert:
Compatibiliteit met headset en vork.
Details voor trapas- of motormontage.
Afstand en bevestiging van de achteras.
Montagegeometrie van de rem.
Zadelpendiameter en insteekdiepte.
Ruimte voor banden en kettingbladen.
Schokafmetingen en bevestigingsmateriaal.
Kabel-, slang- en elektrische bedrading.
Gebruik voor een e-bike de interfacespecificaties van de leverancier van de onderdelen voor de exacte motor- en accumodellen. Compatibiliteit met één product betekent niet dat elk product van hetzelfde merk compatibel is.
Buisdiameter, wanddikte en vorm
Dankzij het buisontwerp kunnen ingenieurs materiaal verdelen op basis van structurele behoeften.
Buisdiameter en dwarsdoorsnede
Het veranderen van de diameter of dwarsdoorsnede van een buis verandert de weerstand tegen buigen en draaien. Een groter gedeelte kan de stijfheid efficiënt verbeteren, maar de verpakking, plaatselijke knik, schadebestendigheid en het ontwerp van de verbindingen beperken hoe dun de wanden kunnen worden.
Beoordeel elke buis in relatie tot de belastingspaden. De onderbuis, zitbuis en liggende achtervorken vervullen verschillende structurele en verpakkingsrollen.
Butted buizen
Butted tubing maakt gebruik van verschillende wanddiktes over de lengte. Dikkere secties kunnen gewrichtsgebieden ondersteunen, terwijl dunnere secties elders de massa verminderen.
De positie van elke dikteovergang is van belang. Na het zagen en verstekken moet het beoogde verstevigingsprofiel nog steeds correct rond de voeg liggen.
Tekeningen en inspectieplannen moeten deze locaties identificeren in plaats van alleen de totale buislengte te specificeren.
Hydrogevormde buizen
Hydroforming maakt gebruik van interne vloeistofdruk en gereedschappen om buizen in complexere secties te vormen. Het ondersteunt verpakkingsvereisten en stelt ontwerpers in staat de buisgeometrie over de lengte te variëren. Fietsfabrikanten gebruiken het om vormen te creëren die met eenvoudige rechte buizen moeilijk te realiseren zijn.
Een hydrogevormde vorm vereist nog steeds technische validatie. Controleer de lokale wanddikte na het vormen, de overgangsradii, de maatconsistentie en de lastoegang.
Het voordeel komt voort uit een bruikbare, gecontroleerde vorm, en niet alleen uit een complexer uiterlijk.
Gezamenlijk ontwerp: waar Frame duurzaamheid vorm krijgt
Een frame brengt belastingen over via een netwerk van buisverbindingen en componentinterfaces. Deze gebieden verdienen bijzondere aandacht tijdens ontwerpbeoordelingen.
Balhoofdbuisverbinding
De balhoofdbuis verbindt stuur- en vorkbelastingen met het hoofdframe.
Bekijk de relatie tussen de bovenbuis, onderbuis en balhoofdbuis, inclusief:
Geometrie van het snijpunt van de buis.
Wijzigingen in lokale secties.
Lastoegang rond de verbinding.
Kabelopeningen in de buurt van zwaarbelaste gebieden.
Eventuele wapening en de aansluitpunten ervan.
Een wapening moet de belasting geleidelijk verdelen. Een abrupt einde kan een spanningsconcentratie naar een andere locatie verplaatsen.
Trapas- en motorsteunen
Het trapasgebied verbindt het hoofdframe met de aandrijflijn en de achterdriehoek. Op een e-bike met middenaandrijving voegt de motorinterface vereisten voor montage, speling en service toe.
Controleer de toegang van het bevestigingsmiddel, de kettinglijn, de krukspeling en de maatnauwkeurigheid naast de structurele prestaties.
Het vergroten van de materiaaldikte alleen kan een probleem dat wordt veroorzaakt door een slechte belastingoverdracht of een ongunstige verbindingsgeometrie niet oplossen.
Ophangdraaipunten en schokdempers
Volledig geveerde aluminium frames vereisen nauwkeurige relaties tussen draaiassen, lagerzittingen en schokdempers.
Controleer het geheel tijdens de gehele verplaatsing en houd rekening met toleranties, doorbuiging en toegang voor onderhoud.
Een draaipuntopstelling die correct in CAD past, kan nog steeds vastlopen als de lasvervorming of de variatie in de lagerzitting tijdens de productie niet onder controle wordt gehouden.
Waarom Aluminium Frame Lassen zorgvuldige controle vereist
Aluminium biedt verschillende lasuitdagingen. Het geleidt warmte snel, draagt een oxidelaag aan het oppervlak en kan porositeit ontwikkelen wanneer waterstof tijdens het stollen vast komt te zitten. Deze kenmerken maken voorbereiding, afscherming en procescontrole essentieel. Bron: TWI's aluminium lasgids.
Een visueel uniforme lasrups is nuttig, maar het uiterlijk alleen kan de integriteit van de verbinding niet garanderen.
Het lasproces moet een aanvaardbare versmelting en geometrie opleveren, terwijl de vervorming en de effecten van hitte op het omringende materiaal onder controle worden gehouden.
TIG-lassen voor Aluminium fietsframes
Wolfraam-inertgaslassen, ook wel gaswolfraambooglassen genoemd, maakt gecontroleerde toepassing van warmte en vulmetaal mogelijk. Het kan worden gebruikt om dunne aluminium profielen te verbinden, waardoor het relevant wordt voor de fabricage van fietsframes. Bron: TWI's aluminium lasgids.
Voor de productie is de belangrijke vraag of het gekozen proces herhaaldelijk aan de gezamenlijke eisen kan voldoen.
Stel een gedocumenteerde lasprocedure op
Een lasprocedure moet de variabelen definiëren die nodig zijn voor consistente resultaten, waaronder:
Basislegeringen en materiaalomstandigheden.
Gezamenlijke preparatie en toegestane aanpassingsvariatie.
Classificatie en grootte van vulstof.
Vereisten voor beschermgas.
Lasparameters en techniek.
Lasvolgorde.
Temperatuurcontroles waar van toepassing.
Inspectie- en acceptatiecriteria.
Er bestaat geen universele lasinstelling voor een aluminium fietsframe. Dunne steunen, grotere hoofdbuizen en dikkere machinaal bewerkte interfaces creëren verschillende thermische omstandigheden.
Valideer representatieve verbindingen voordat u de procedure op productieframes toepast.
Aluminium Buizen voorbereiden op lassen
Nauwkeurig snijden en passen
Buisuiteinden moeten passen bij de beoogde verbindingsgeometrie zonder overmatige openingen of geforceerde uitlijning.
Een slechte pasvorm kan extra vulmiddel en warmte vereisen, waardoor de verbinding moeilijker te controleren is. Bij stompe buizen moet bij de voorbereiding ook de beoogde wanddikte rond de las behouden blijven.
Controleer vóór montage de voorbereide onderdelen aan de hand van de tekening.
Het gewricht schoonmaken
Verwijder olie en andere vervuiling voordat u de oxidelaag aanpakt. Miller raadt aan om aluminium schoon te maken en het vervolgens te borstelen met een roestvrijstalen draadborstel voordat u de verbinding monteert. Eventuele schoonmaakmiddelen moeten vóór het lassen volledig verdampen.
Gebruik gereedschap speciaal voor aluminium en behandel voorbereide onderdelen op een manier die herbesmetting beperkt.
Neem de opslag en hantering van vulstoffen mee in het bereidingsproces. Schoon basismateriaal kan vervuilde verbruiksartikelen niet compenseren.
Fixeren en hechtlassen
Bevestigingen moeten het frame lokaliseren vanaf gedefinieerde datums en een herhaalbare montagevolgorde ondersteunen.
Ze moeten ook voldoende toegang tot de toorts bieden. Een armatuur die elk onderdeel stevig vasthoudt, maar consistent lassen rond een kritische verbinding voorkomt, creëert een ander productieprobleem.
Controleer de uitlijning na het hechtlassen, zodat fouten kunnen worden verholpen voordat de lassen worden voltooid.
Vulmetaal selecteren
De keuze van de vulstof hangt af van de basislegeringen, de vereiste voegeigenschappen, het afwerkingsproces en de daaropvolgende thermische behandeling.
4043 en 5356 zijn bekende aluminiumvullerclassificaties, maar ze zijn niet universeel uitwisselbaar. Compatibiliteits- en prestatie-eisen moeten als leidraad dienen bij de keuze. Bron: ESAB's selectiegids voor aluminiumvullers.
Bevestig bij fietsframes het vulmiddel bij elke verbinding tegen de volledige legeringscombinatie. Een machinaal bewerkt onderdeel kan een andere legering gebruiken dan de aangrenzende buis.
Documenteer het goedgekeurde vulmiddel in de lasprocedure en controleer vervangingen via een technische beoordeling.
De door hitte beïnvloede zone en na het lassen Warmtebehandeling
Wat is de door hitte beïnvloede zone?
De door hitte beïnvloede zone, of HAZ, is het gebied naast een las die niet smelt, maar veranderingen in materiaaleigenschappen ervaart als gevolg van de laswarmte. De kenmerken zijn afhankelijk van het materiaal en de thermische cyclus. Bron: TWI's uitleg over de door hitte beïnvloede zone.
Daarom moet bij de frame-evaluatie meer rekening worden gehouden dan alleen de lasnaad zelf.
Waarom de toestand van het afgewerkte materiaal ertoe doet
Bij warmtebehandelde 6061 kan lassen de sterkte nabij de verbinding verminderen. ESAB identificeert de relatie tussen de warmte-inbreng bij het lassen en de mechanische eigenschappen van het aangrenzende materiaal. Bron: ESAB over lassen 6061 -T6.
Een productieplan moet daarom het volgende identificeren:
De vereiste eindtoestand van het materiaal.
Het goedgekeurde thermische proces na het lassen.
Maatcontroles na verwerking.
De methode die wordt gebruikt om de resulterende eigenschappen te verifiëren.
Ga er niet van uit dat een verfuithardingsoven de vereiste structurele warmtebehandeling biedt. Afwerking en warmtebehandeling dienen verschillende doeleinden en moeten samen worden beoordeeld.
Beheersing van Frame Vervorming en uitlijning
Lassen en daaropvolgende thermische verwerking kunnen de frameafmetingen veranderen.
De controle moet beginnen met de voorbereiding van de verbindingen en doorgaan met het opspannen, de lasvolgorde, de warmtebehandeling en de eindinspectie.
Nuttige controlepunten zijn onder meer:
Componentafmetingen vóór montage.
Geometrie na hechtlassen.
Uitlijning na het lassen.
Afmetingen na thermische verwerking.
Afgewerkte interfaces na bewerking en coating.
Inspecteer relaties die de montage en werking beïnvloeden, inclusief de balhoofdbuis, achteras, trapas- of motorsteunen en ophangingsscharnieren.
Wanneer eindbewerking vereist is, neem dan voldoende materiaal en toegang op in het oorspronkelijke ontwerp.
Veelvoorkomende Aluminium Frame lasfouten
Probleem | Waarom het ertoe doet | Te onderzoeken gebieden |
Porositeit | Kan de mechanische prestaties van gewrichten verminderen | Netheid, vocht, verbruiksartikelen en afscherming |
Gebrek aan fusie | Laat een onvoldoende gebonden gebied achter | Gezamenlijke toegang, voorbereiding, oxideverwijdering en techniek |
Ondersnijding | Verkleint de lokale sectie en creëert een inkeping | Parameters, rijsnelheid en lasprofiel |
Kraken | Brengt de structurele integriteit in gevaar | Compatibiliteit van legering, terughoudendheid, vulmiddel en procedure |
Vervorming | Verandert de uitlijning en de pasvorm van de componenten | Opstelling, opspanning, volgorde en thermische verwerking |
Porositeit kan de ductiliteit, sterkte en vermoeiingsgedrag beïnvloeden, afhankelijk van de omvang ervan en de belastingsomstandigheden. Dit maakt het beheersen van defecten zowel een structureel als een cosmetisch probleem. Bron: TWI over porositeit en laseigenschappen van aluminium.
Elke reparatie- of herbewerkingsprocedure moet gedefinieerde acceptatiecriteria hebben. Cosmetisch mengen mag geen structureel materiaal verwijderen zonder technische goedkeuring.
Aanvullende ontwerpoverwegingen voor Aluminium e-bikeframes
De ontwikkeling van e-bikes voegt componentintegratie en servicevereisten toe aan het frameontwerpproces.
Batterijopeningen
Voor een geïntegreerde accu kan een aanzienlijke opening in de onderbuis nodig zijn. Evalueer hoe die opening de sectie verandert en belastingen langs de randen overbrengt.
Controleer de hoekradii, plaatselijke versteviging, accubevestiging, bevestiging van de afdekking, afvoer en toegang voor verwijdering.
Motorintegratie
Controleer de motorsteun met de exacte aandrijfeenheid en hardware.
Bij het ontwerp moet rekening worden gehouden met de montagelasten, toegang tot bevestigingsmiddelen, kabelbescherming, kettinglijn en de mogelijkheid om de motor te verwijderen voor onderhoud.
Ophanging en kabelbeweging
Controleer op een volledig geveerde e-bike de slangen en elektrische kabels over het hele reisbereik.
Houd rekening met toleranties en beweging, zodat de kabelgeleiding tijdens gebruik niet bekneld raakt, uitgerekt of afgeschuurd wordt.
Testen en kwaliteitscontrole vóór productie
Een compleet validatieplan moet materiaalverificatie, dimensionale inspectie, lasbeoordeling en fysieke tests combineren.
Materiaal- en procesregistraties
Zorg voor traceerbaarheid voor buisbatches, machinaal bewerkte componenten, vulmaterialen en relevante thermische verwerking.
Records helpen bepalen of een productiebatch overeenkomt met de materialen en het proces dat wordt gebruikt voor goedgekeurde prototypes.
Inspectie en fysieke testen
Visuele inspectie identificeert toegankelijke oppervlaktedefecten en fabricageproblemen. Bij bepaalde gewrichts- of ontwikkelingsrisico’s kunnen aanvullende onderzoeksmethoden nodig zijn.
Selecteer methoden op basis van wat ze kunnen detecteren. Oppervlakte-inspectie stelt niet de afwezigheid van interne defecten vast, en hardheidsmetingen alleen stellen geen vermoeiingsprestaties vast.
ISO 4210-6:2023 behandelt testmethoden voor fietsframes en -vorken ter ondersteuning van de vereisten van ISO 4210-2. Vaststellen van toepasbaarheid voor de beoogde fietsencategorie en markt, vooral voor elektrische of speciale fietsen. Bron: ISO 's lijst met fietsnormen.
Het validatieplan moet identificeren welke framegroottes, configuraties en componentcombinaties door de geteste monsters worden vertegenwoordigd. Veranderingen in buizen, lasdetails of productieprocessen zouden aanleiding moeten geven tot een beoordeling of verdere validatie nodig is.
Wat u moet vragen aan een Fabrikant van aluminium fietsframes
Voordat u productieprijzen aanvraagt, moet u een duidelijke technische beschrijving geven en de fabrikant vragen om het voorgestelde proces uit te leggen.
Nuttige vragen zijn onder meer:
Welke legering en buisconditie worden voorgesteld?
Hoe worden buisdiktes en vormsecties gecontroleerd?
Hoe worden lasprocedures vastgesteld en onderhouden?
Wat gebeurt er met het frame na het lassen?
Welke uitlijningsmaten worden gecontroleerd?
Hoe worden motorsteunen en ophangingsinterfaces geverifieerd?
Welke fysieke tests worden uitgevoerd?
Hoe worden productiewijzigingen en reparaties gecontroleerd?
Welke gegevens verbinden een voltooid frame met zijn materiaal- en procesgeschiedenis?
Een bruikbare offerte moet aangeven wat er bij de ontwikkeling, tooling, bemonstering, testen, afwerking en productie inbegrepen is.
Duidelijke vereisten maken leveranciersvergelijkingen zinvoller en verminderen misverstanden na goedkeuring van het prototype.
Veelgestelde vragen
Is 6061 aluminium geschikt voor fiets Frames ?
Ja, het kan geschikt zijn als het frameontwerp en het fabricageproces rekening houden met de eigenschappen ervan. Er is bijzondere aandacht nodig rond lasverbindingen en de uiteindelijke materiaalconditie.
Betekent een grotere las een sterkere Frame ?
De lasgrootte is slechts één variabele. Fusie, voeggeometrie, dikte van de omringende wand, defecten en thermische effecten hebben ook invloed op de prestaties. De juiste las moet voldoen aan de technische verbindingsvereisten.
Is er een standaard wanddikte voor Aluminium fietsframes ?
Geen enkele dikte past bij elk frame. De vereisten variëren afhankelijk van de buisafmetingen, framegrootte, beoogde belastingen, verbindingsdetails en het productieproces. Verschillende delen van één frame hebben mogelijk verschillende diktes nodig.
Garandeert hydroforming een lichtere Frame ?
Nee. Hydroforming biedt vormflexibiliteit. Gewichtsbesparing hangt af van de vraag of die flexibiliteit een efficiëntere structuur oplevert met behoud van de vereiste prestaties.
Kan een gebarsten Aluminium fietsframe opnieuw worden gelast?
Een scheur vereist beoordeling van het materiaal van het frame, de schade, de laadgeschiedenis en het oorspronkelijke productieproces. Er overheen lassen bewijst niet dat de constructie veilig is. Rijd niet langer op het beschadigde frame en raadpleeg de fabrikant of een gekwalificeerde specialist.
Waar moeten merken prioriteit aan geven tijdens de ontwikkeling Frame ?
Definieer eerst het beoogde gebruik, de componentinterfaces, de belastingsvereisten en het validatieplan. Ontwikkel vervolgens buizen en verbindingen rond een productieproces dat consistent aan deze eisen kan voldoen.
Gerelateerde blogs
-
 Een aluminium fietsframe brengt materiaalkeuze, buisontwerp, gezamenlijke engineering en productiecontrole samen. De prestaties hangen vooral af van hoe deze elementen met elkaar samenwerken bij trappen, remmen, stoten en herhaalde belasting. Kies voor fietsmerken en productontwikkelaars
-
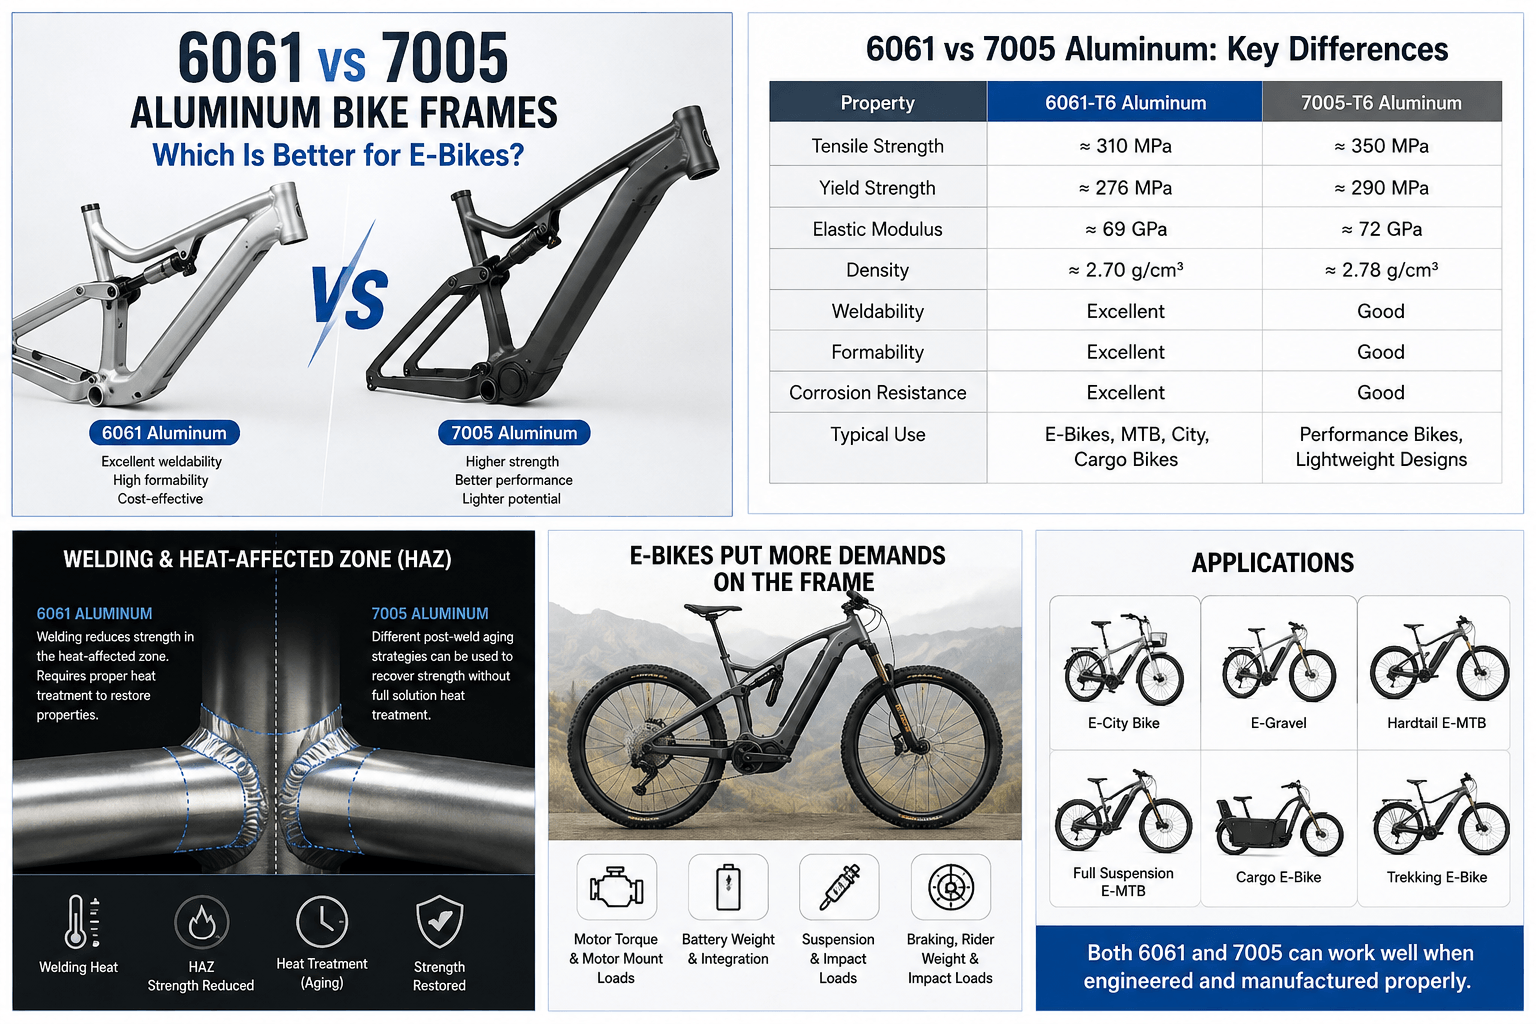 Als je een aluminium e-bikeframe ontwikkelt, verschijnen er keer op keer twee legeringsnamen: 6061 aluminium en 7005 aluminium. Op het eerste gezicht lijkt de keuze tussen deze twee eenvoudig. 7005 heeft een hogere ruwe treksterkte, terwijl 6061 veel wordt gebruikt in de fietsenindustrie. Dat leidt vaak tot een fundamentele qu
-
 InleidingDe fietsindustrie verandert sneller dan ooit. Van traditionele mountainbikes en racefietsen tot hoogwaardige elektrische mountainbikes (e- MTB s), fietsfabrikanten over de hele wereld ontwikkelen voortdurend nieuwe technologieën met het doel de rijprestaties te verbeteren, duurzaam
