


アルミニウム自転車フレームは、材料の選択、チューブの設計、接合エンジニアリング、製造管理を統合します。そのパフォーマンスは主に、ペダリング、ブレーキ、衝撃、繰り返しの負荷の下でこれらの要素がどのように相互作用するかによって決まります。
自転車ブランドや製品開発者にとって、合金の選択は始まりにすぎません。成功したフレームは、コンポーネントに対応し、製造を通じて調整を維持し、生産バッチ全体で一貫したパフォーマンスを提供する必要があります。
このガイドでは、マウンテン バイク、フルサスペンション フレーム、電動自転車の実際的な考慮事項を交えながら、アルミニウム自転車フレームの設計と溶接の背後にある重要な決定事項について説明します。
良いアルミニウム製自転車フレームとは何ですか?
良い アルミニウム製自転車フレームは、 重量、剛性、強度、耐久性、および定義された乗車用途に合わせた製造性のバランスをとっています。
これらの品質は関連していますが、異なる要件について説明します。
強度: 荷重に耐え、折れたり壊れたりすることがない能力。
剛性: 負荷がかかったときの曲げやねじれに対する抵抗力。
疲労性能: 長期間にわたる繰り返しの負荷に耐える能力。
重量: 意図した構造性能を達成するために必要な質量。
製造可能性: 指定された公差内で一貫して設計を製造できる能力。
材料の強度を高めても、自動的にフレームが硬くなるわけではありません。同様に、チューブの厚さを減らすと重量が減る可能性がありますが、溶接、耐へこみ性、疲労性能の管理がより困難になります。
設計の目的は、確実に製造および検証できる構造で必要な性能を達成することです。
目的のライディングアプリケーションから始める
チューブを選択したり溶接の詳細を作成したりする前に、自転車の使用方法を定義します。
シティコミューター、トレイルバイク、カーゴ電動自転車では、フレームに異なる要求が課されます。同様の外観を持つフレームであっても、異なるチューブ セクション、補強戦略、検証計画が必要になる場合があります。
有用な設計概要では、次のことを指定する必要があります。
設計入力 | なぜそれが重要なのか |
自転車のカテゴリーと対象地形 | 関連する荷重条件を確立します |
最大許容システム質量 | 自転車、ライダー、荷物の合計荷重を定義します |
フレームサイズと形状 | チューブの長さ、てこの作用、フィット感、取り扱いに影響します |
ホイールとタイヤの寸法 | クリアランスと梱包要件を決定する |
フォークの長さとサスペンションの移動量 | ヘッドチューブ周りのジオメトリと荷重に影響を与える |
ブレーキとアクスルのインターフェース | ローカルの取り付けと位置合わせの要件を定義する |
モーターとバッテリーの構成 | 電動自転車の構造要件とサービス要件を確立 |
対象市場とテスト要件 | 検証プログラムをガイドします |
生産量と目標コスト | 工具や製造の選択に影響を与える |
フレーム重量を最適化する前にこれらの入力を解決してください。そうしないと、コンポーネントまたは負荷要件に対する後からの変更により、大幅な再設計が必要になる可能性があります。
自転車アルミニウムに { フレームを選択
6061アルミニウム
6061は、マグネシウムとシリコンを含む熱処理可能なアルミニウム合金です。溶接性、機械的特性、加工の多様性を兼ね備えているため、構造コンポーネントに適しています。
ただし、溶接により、熱処理された状態で提供される材料の強度が変化します。したがって、流入する6061 -T6 チューブの特性が、完成した溶接フレームのすべての領域の特性を表すと想定すべきではありません。適切な熱処理により強度は回復しますが、製造ルートの管理と検証が必要です。 出典: Hydro の6061アルミニウムの概要.
フレーム開発プロジェクトの場合は、入荷する材料の状態と製造後に必要な特性の両方を指定します。
代替合金の評価
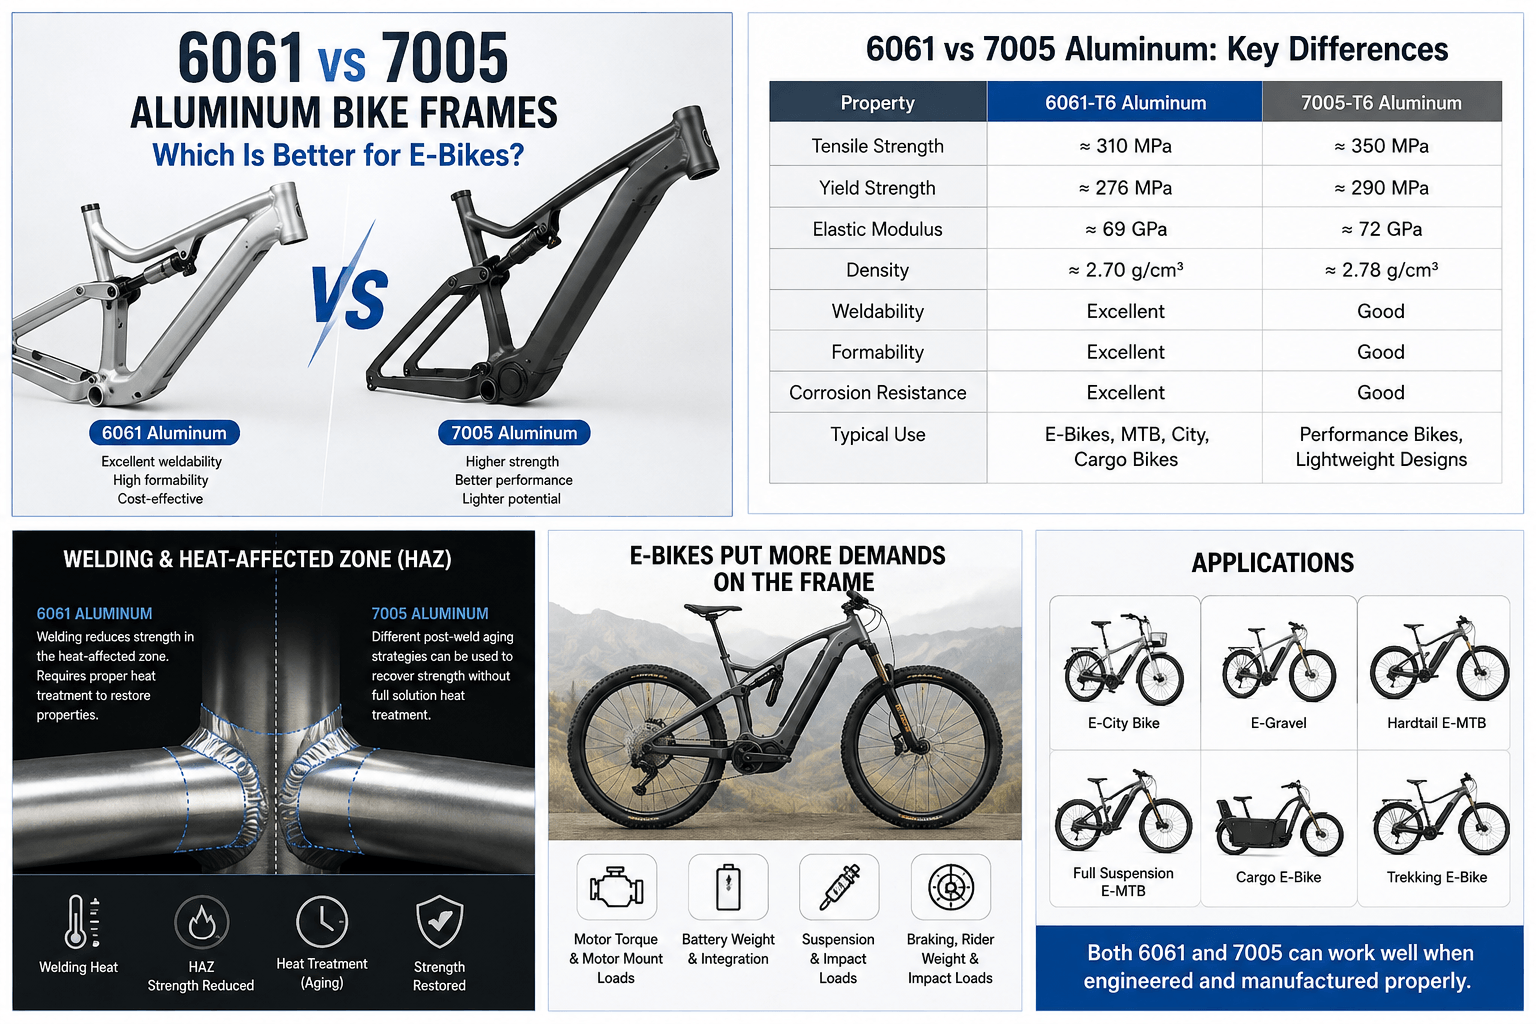
7005などの代替案を検討する場合は、完全な製造ルートをチューブのサプライヤーおよびフレームのメーカーと比較してください。
以下をカバーする文書化された情報を求めてください。
製作可能なチューブ寸法と材質条件。
形成上の制限。
互換性のある溶加材。
溶接後の処理要件。
完成した状態で特性を確認しました。
関連するプロトタイプおよび生産の経験。
公称引張強さの表のみから合金を選択することは避けてください。実際のフレームには、材料データシートだけでは表現できない溶接接合部、成形セクション、穴、境界面、および製造上のばらつきが含まれます。
アルミニウム製自転車フレームジオメトリとコンポーネントの互換性
フレームジオメトリはライダーのポジションを確立し、ハンドリングに影響を与えます。構造設計により、フレームがその形状内で荷重をどのように支えるかが決まります。
両方を一緒に開発します。
ジオメトリを完全なシステムとして定義する
重要な寸法には、リーチ、スタック、ヘッドチューブの角度、シートチューブの角度、チェーンステーの長さ、ホイールベース、ボトムブラケットの位置が含まれます。
サスペンション自転車の場合は、たわみやサスペンションの動きによってジオメトリがどのように変化するかも考慮してください。フルエクステンションのみでレビューされたデザインでは、旅行中の他の場所でのクリアランスやパッケージングの問題を見逃す可能性があります。
チューブを完成させる前にインターフェースを確認
以下を識別するインターフェース図面を作成します。
ヘッドセットとフォークの互換性。
ボトムブラケットまたはモーター取り付けの詳細。
リアアクスルの間隔と取り付け。
ブレーキの取り付け形状。
シートポストの直径と挿入深さ。
タイヤとチェーンリングのクリアランス。
ショックの寸法と取り付け金具。
ケーブル、ホース、電気配線。
電動自転車の場合、正確なモーターとバッテリーのモデルについては、コンポーネント サプライヤーのインターフェイス仕様を使用してください。 1 つの製品との互換性は、同じブランドのすべての製品との互換性を確立するものではありません。
チューブの直径、肉厚、および形状
チューブ設計により、エンジニアは構造上のニーズに応じて材料を分配することができます。
チューブの直径と断面積
チューブの直径または断面を変更すると、曲げやねじれに対する抵抗が変わります。断面を大きくすると効率的に剛性を向上させることができますが、パッケージング、局所的な座屈、損傷耐性、および接合部の設計により、壁をどれだけ薄くできるかが制限されます。
負荷経路に関連して各チューブを評価します。ダウンチューブ、シートチューブ、チェーンステーは、構造上およびパッケージング上で異なる役割を果たします。
バテッドチューブ
バテッドチューブは、その長さに沿って異なる肉厚を使用します。厚いセクションは関節領域をサポートできますが、薄いセクションは他の部分の質量を軽減します。
各厚さの遷移の位置が重要です。切断と留め継ぎ後も、目的の補強セクションが接合部の周囲に正しく配置されている必要があります。
図面と検査計画では、チューブの全長だけを指定するのではなく、これらの場所を特定する必要があります。
ハイドロフォームチューブ
ハイドロフォーミングでは、内部の流体圧力と工具を使用して、チューブをより複雑なセクションに成形します。パッケージング要件をサポートし、設計者がチューブの長さに沿ってチューブの形状を変更できるようにします。自転車メーカーは、単純なストレートチューブでは実現が難しい形状を作成するためにこれを使用しています。
ハイドロフォーム成形された形状には、依然としてエンジニアリングの検証が必要です。成形後の局所的な肉厚、遷移半径、寸法の一貫性、溶接アクセスを確認します。
この利点は、単により複雑な外観からではなく、便利で制御された形状からもたらされます。
ジョイントの設計: フレーム耐久性が形になる場所
フレームは、チューブ接合部とコンポーネントのインターフェースのネットワークを通じて荷重を伝達します。これらの領域は、設計レビュー時に特に注意する必要があります。
ヘッドチューブジャンクション
ヘッド チューブはステアリングとフォークの負荷をメイン フレームに接続します。
以下を含め、トップ チューブ、ダウン チューブ、ヘッド チューブの関係を確認します。
チューブの交差ジオメトリ。
ローカルセクションが変更されます。
ジョイント周囲の溶接アクセス。
高負荷領域近くのケーブル開口部。
補強材とその終端点。
補強は荷重を段階的に分散する必要があります。端が突然であると、応力集中が別の場所に移動する可能性があります。
ボトムブラケットとモーターマウント
ボトムブラケット領域は、メインフレームをドライブトレインおよびリアトライアングルに接続します。ミッドドライブ電動自転車では、モーター インターフェイスにより、取り付け、クリアランス、およびサービス要件が追加されます。
構造性能とともに、ファスナーへのアクセス、チェーンライン、クランククリアランス、寸法精度をチェックします。
材料の厚さを増やすだけでは、不十分な荷重伝達や好ましくない接合部の形状によって引き起こされる問題を解決できない場合があります。
サスペンションピボットとショックマウント
フルサスペンション アルミニウム フレームでは、ピボット軸、ベアリング シート、ショック マウント間の正確な関係が必要です。
移動全体を通してアセンブリを確認し、公差、たわみ、およびサービスアクセスを考慮してください。
CADに正しく適合するピボット配置であっても、溶接の歪みやベアリング シートの変動が製造時に制御されていない場合は、依然として固着する可能性があります。
アルミニウム フレーム溶接に慎重な管理が必要な理由
アルミニウムには溶接に関するいくつかの課題があります。熱を急速に伝導し、表面酸化層を形成し、凝固中に水素が捕捉されると多孔性が発生する可能性があります。これらの特性により、準備、シールド、プロセス制御が不可欠になります。 出典: TWI のアルミニウム溶接ガイド.
視覚的に均一な溶接ビードは役に立ちますが、外観だけでは接合部の完全性を確立できません。
溶接プロセスでは、歪みや周囲の材料への熱の影響を制御しながら、許容可能な溶融と形状を生成する必要があります。
アルミニウム製自転車フレームの TIG 溶接
タングステン不活性ガス溶接はガスタングステンアーク溶接とも呼ばれ、熱と溶加材の適用を制御できます。薄いアルミニウム部分の接合に使用できるため、自転車のフレーム製造に関連します。 出典: TWI のアルミニウム溶接ガイド.
生産の場合、重要な問題は、選択したプロセスが共同要件を繰り返し満たせるかどうかです。
文書化された溶接手順を確立する
溶接手順では、一貫した結果を得るために必要な次のような変数を定義する必要があります。
ベース合金と材料の状態。
ジョイントの準備と許容される取り付けのバリエーション。
フィラーの分類とサイズ。
シールドガスの要件。
溶接パラメータと溶接技術。
溶接シーケンス。
該当する場合は温度管理。
検査と合格基準。
アルミニウム製自転車フレームには汎用の溶接設定がありません。薄いステー、大きなメインチューブ、そしてより厚い機械加工されたインターフェースは、異なる熱条件を作り出します。
この手順を生産フレームに適用する前に、代表的なジョイントを検証します。
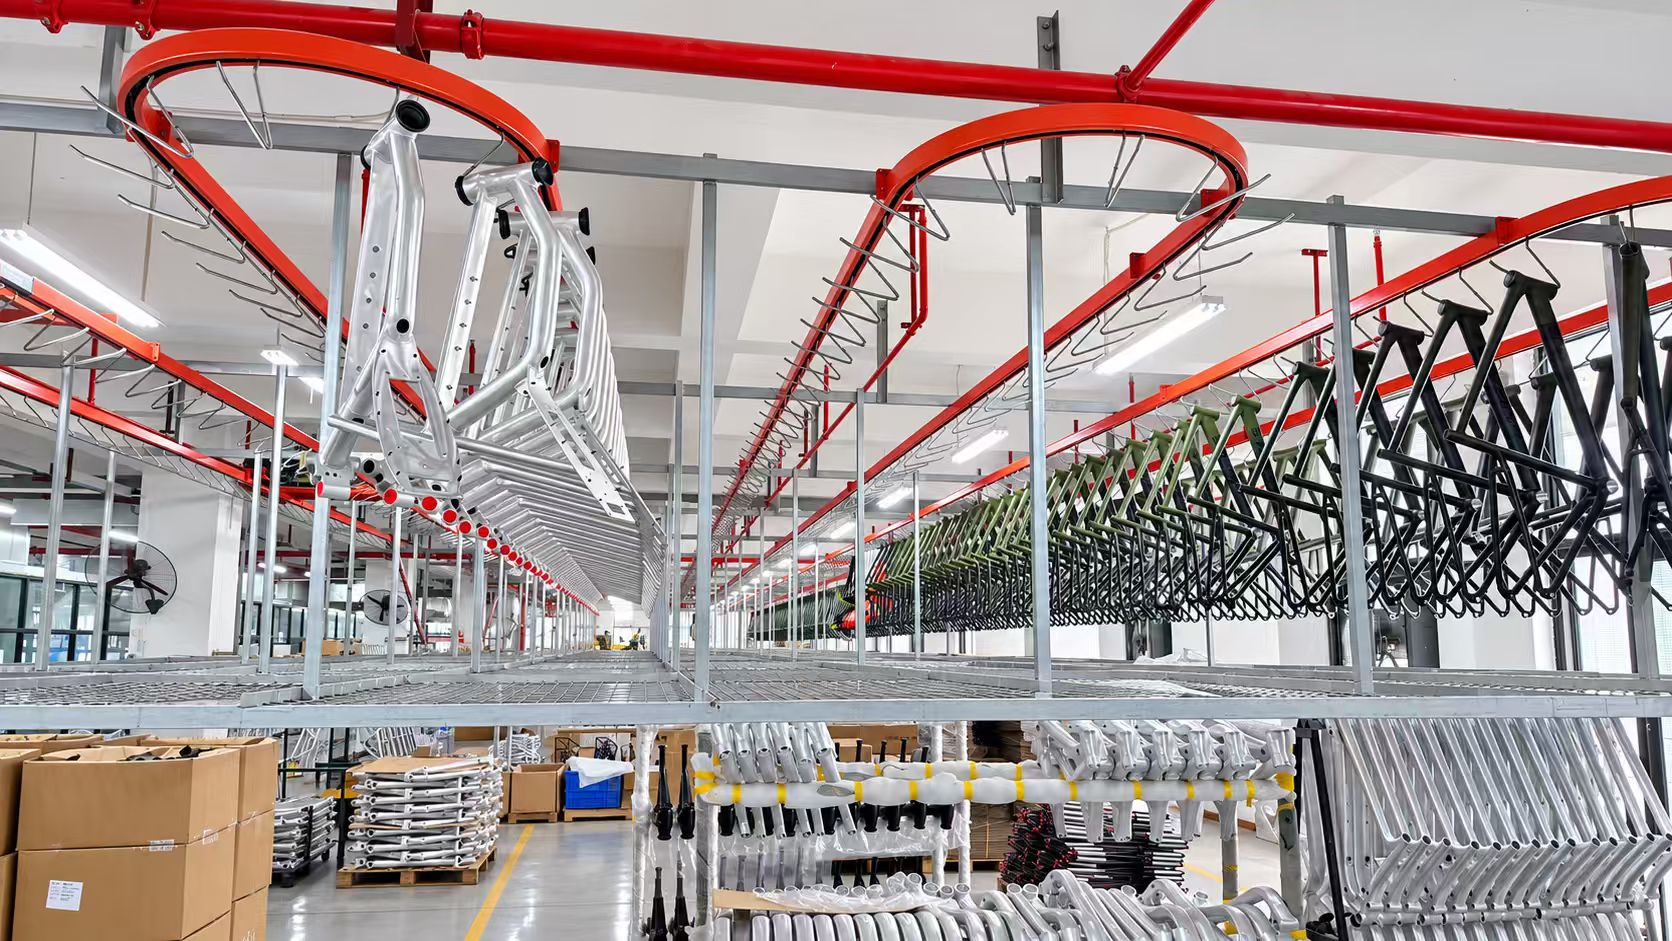
溶接用のアルミニウムチューブの準備
正確な切断とフィッティング
チューブの端は、過度の隙間や強制的な位置合わせをせずに、意図したジョイントの形状と一致する必要があります。
フィッティングが悪いと追加の充填剤と熱が必要となり、ジョイントの制御がより難しくなります。バテッドチューブの場合、準備では溶接部の周囲の意図した肉厚も維持する必要があります。
組立前に用意した部品を図面と照らし合わせて確認してください。
ジョイントの掃除
酸化層に対処する前に、油やその他の汚れを除去してください。ミラー氏は、ジョイントを組み立てる前に、アルミニウムを洗浄し、次にステンレス鋼のワイヤーブラシで磨くことを推奨しています。洗浄溶剤は溶接前に完全に蒸発させる必要があります。
アルミニウム専用の工具を使用し、再汚染を最小限に抑える方法で準備した部品を取り扱います。
準備プロセスにはフィラーの保管と取り扱いが含まれます。きれいな基材では、汚染された消耗品を補うことはできません。
治具と仮付け溶接
治具は、定義されたデータムからフレームの位置を特定し、反復可能な組み立てシーケンスをサポートする必要があります。
また、トーチへの十分なアクセスも提供する必要があります。すべてのコンポーネントをしっかりと保持しながら、重要な接合部の周囲の一貫した溶接を妨げる固定具は、別の製造上の問題を引き起こします。
仮付け溶接後に位置合わせをチェックして、溶接を完了する前にエラーに対処できるようにします。
溶加材の選択
フィラーの選択は、ベース合金、必要な接合特性、仕上げプロセス、およびその後の熱処理によって異なります。
4043 と 5356 はよく知られたアルミニウム フィラーの分類ですが、普遍的に互換性があるわけではありません。互換性とパフォーマンスの要件を選択のガイドにしてください。 出典: ESAB のアルミニウムフィラー選択ガイド.
自転車フレームの場合は、各接合部の完全な合金の組み合わせに対して充填材を確認してください。機械加工されたコンポーネントには、隣接するチューブとは異なる合金が使用される場合があります。
承認されたフィラーを溶接手順に文書化し、エンジニアリングレビューを通じて代替品を管理します。
熱影響部と溶接後熱処理
熱影響地域とは何ですか?
熱影響部 (HAZ) は、溶融はしないが溶接熱により材料特性が変化する溶接部の横の領域です。その特性は材質や熱サイクルによって異なります。 出典:TWIによる熱影響地域の説明.
このため、フレーム評価では溶接ビード自体以上のものを考慮する必要があります。
完成した材料の状態が重要な理由
熱処理された6061の場合、溶接により接合部付近の強度が低下する可能性があります。 ESAB は、溶接入熱と隣接する材料の機械的特性の関係を特定します。 出典: ESAB 溶接6061 -T6.
したがって、製造計画では以下を特定する必要があります。
必要な最終的な材料状態。
承認された溶接後の熱プロセス。
加工後の寸法チェック。
結果のプロパティを検証するために使用されるメソッド。
塗料硬化オーブンが必要な構造熱処理を提供するとは考えないでください。仕上げと熱処理は目的が異なるため、一緒に評価する必要があります。
フレーム歪みとアライメントの制御
溶接とその後の熱処理により、フレームの寸法が変化する可能性があります。
管理は接合部の準備から始まり、固定、溶接シーケンス、熱処理、最終検査まで継続する必要があります。
役立つチェックポイントは次のとおりです。
組み立て前のコンポーネントの寸法。
仮付け溶接後の形状。
溶接後の位置合わせ。
熱処理後の寸法。
機械加工とコーティングを経て完成したインターフェース。
ヘッドチューブ、リアアクスル、ボトムブラケットまたはモーターマウント、サスペンションピボットなど、アセンブリと機能に影響を与える関係を検査します。
最終機械加工が必要な場合は、元の設計に十分な材料とアクセスを含めてください。
一般的なアルミニウム フレームの溶接欠陥
問題 | なぜそれが重要なのか | 調査対象領域 |
気孔率 | 関節の機械的性能が低下する可能性がある | 清潔さ、湿気、消耗品、およびシールド |
融合の欠如 | 結合が不十分な領域が残る | ジョイントへのアクセス、準備、酸化物の除去、および技術 |
アンダーカット | ローカルセクションを縮小し、ノッチを作成します | パラメータ、移動速度、溶接プロファイル |
ひび割れ | 構造的完全性を損なう | 合金の適合性、拘束、充填材、および手順 |
ねじれ | アライメントとコンポーネントのフィット感を変更します | フィッティング、固定、シーケンス、熱処理 |
気孔率は、その程度と荷重条件に応じて、延性、強度、疲労挙動に影響を与える可能性があります。このため、欠陥管理は表面的な問題だけでなく、構造的な問題にもなります。 出典: 気孔率とアルミニウム溶接特性に関する TWI.
修理または再加工手順には、定義された受け入れ基準が必要です。化粧品の混合では、技術者の承認なしに構造材料を除去してはなりません。
アルミニウム製E-Bikeフレームの追加の設計上の考慮事項
電動自転車の開発では、フレーム設計プロセスにコンポーネントの統合とサービス要件が追加されます。
電池の開口部
内蔵バッテリーでは、ダウンチューブに大きな開口部が必要になる場合があります。その開口部がセクションをどのように変化させ、そのエッジの周りに荷重を伝達するかを評価します。
コーナーの半径、局所的な補強、バッテリーの保持、カバーの取り付け、排水、取り外しのためのアクセスを確認してください。
モーターの統合
正確なドライブユニットとハードウェアを備えたモーターマウントを確認してください。
設計では、取り付け荷重、ファスナーへのアクセス、ケーブル保護、チェーンライン、および保守のためにモーターを取り外す機能を考慮する必要があります。
サスペンションとケーブルの動き
フルサスペンション電動自転車では、走行範囲全体にわたってホースと電気ケーブルをチェックしてください。
使用中に配線が挟まれたり、伸びたり、磨耗したりしないように、公差と動きを考慮してください。
生産前のテストと品質管理
完全な検証計画では、材料検証、寸法検査、溶接評価、および物理的試験を組み合わせる必要があります。
材料とプロセスの記録
チューブのバッチ、機械加工されたコンポーネント、充填材、および関連する熱処理のトレーサビリティを維持します。
記録は、製造バッチが承認されたプロトタイプに使用された材料およびプロセスと一致するかどうかを判断するのに役立ちます。
検査と物理的試験
目視検査により、アクセス可能な表面欠陥や製造上の問題が特定されます。特定の関節や発達リスクについては、追加の検査方法が必要になる場合があります。
検出できる内容に応じてメソッドを選択します。表面検査は内部欠陥がないことを証明するものではなく、硬度測定だけでは疲労性能を証明するものではありません。
ISO 4210-6:2023 は、 ISO 4210-2 要件をサポートする自転車のフレームとフォークのテスト方法を取り上げています。対象となる自転車のカテゴリと市場、特に電動自転車または特殊自転車への適用性を確立します。 出典: ISOの自転車規格リスト.
検証計画では、テストされたサンプルによってどのフレーム サイズ、構成、コンポーネントの組み合わせが表されるかを特定する必要があります。チューブ、溶接の詳細、または製造プロセスに変更を加えた場合は、さらなる検証が必要かどうかを検討する必要があります。
アルミニウム製自転車フレームメーカーに尋ねるべきこと
生産価格をリクエストする前に、明確な技術概要を提供し、メーカーに提案されたプロセスの説明を求めてください。
役立つ質問には次のようなものがあります。
どの合金とチューブの条件が提案されますか?
チューブの厚さと成形断面はどのように制御されますか?
溶接手順はどのように確立され、維持されますか?
溶接後のフレームはどうなるのですか?
どのアライメント寸法が検査されますか?
モーターマウントとサスペンションインターフェイスはどのように検証されますか?
どのような身体検査が行われるのでしょうか?
生産変更や修理はどのように管理されていますか?
完成したフレームとその材料およびプロセス履歴を結び付ける記録は何ですか?
有用な見積書では、開発、ツール、サンプリング、テスト、仕上げ、生産に何が含まれるかを特定する必要があります。
要件が明確であれば、サプライヤーの比較がより有意義になり、プロトタイプ承認後の誤解が減ります。
よくある質問
6061アルミニウムは自転車フレームに適していますか?
はい、フレームの設計と製造プロセスがその特性を考慮している場合には、適切な場合があります。溶接接合部と最終的な材料状態には特に注意が必要です。
溶接部が大きいほど強度がフレームことを意味しますか?
溶接サイズは変数の 1 つにすぎません。融着、接合部の形状、周囲の壁の厚さ、欠陥、熱の影響も性能に影響します。適切な溶接は、設計されたジョイントの要件に従う必要があります。
アルミニウム製自転車フレームの標準肉厚はありますか?
すべてのフレームに適した単一の厚さはありません。要件は、チューブの寸法、フレームのサイズ、想定される荷重、ジョイントの詳細、製造プロセスによって異なります。 1 つのフレームの異なる領域には、異なる厚さが必要な場合があります。
ハイドロフォーミングはフレーム軽量化を保証しますか?
いいえ、ハイドロフォーミングにより形状に柔軟性が得られます。軽量化は、必要な性能を維持しながら、その柔軟性がより効率的な構造を生み出すかどうかに依存します。
ひび割れたアルミニウム製自転車フレームは再溶接できますか?
亀裂がある場合は、フレームの材質、損傷、荷重履歴、および元の製造プロセスを評価する必要があります。その上に溶接をしても、その構造が安全であるとは証明されません。損傷したフレームの使用を中止し、メーカーまたは資格のある専門家に相談してください。
ブランドはフレームの開発中に何を優先すべきでしょうか?
最初に、使用目的、コンポーネント インターフェイス、負荷要件、検証計画を定義します。次に、これらの要件を一貫して満たすことができる製造プロセスに沿ったチューブとジョイントを開発します。
関連ブログ
-
 アルミニウム自転車フレームは、材料の選択、チューブの設計、接合エンジニアリング、製造管理を統合します。そのパフォーマンスは主に、ペダリング、ブレーキ、衝撃、繰り返しの負荷の下でこれらの要素がどのように相互に作用するかによって決まります。自転車ブランドと製品開発者の場合は、choo
-
 アルミニウム製電動自転車フレームを開発している場合、 6061アルミニウムと7005アルミニウムという 2 つの合金名が何度も登場します。一見すると、どちらかを選択するのは簡単そうに見えます。 7005は生の引張強度が高く、 6061は自転車業界全体で広く使用されています。それは多くの場合、基本的な質問につながります
-
 はじめに自転車業界はこれまで以上に急速に変化しています。従来のマウンテンバイクやロードバイクから高性能電動マウンテンバイク (e- MTB s)まで、世界中の自転車メーカーは走行性能の向上、耐久性の向上を目的として常に新しいテクノロジーを開発しています。
