


Hliníkový rám jízdního kola spojuje výběr materiálu, design trubek, konstrukci spojů a kontrolu výroby. Jeho výkon závisí především na tom, jak tyto prvky vzájemně spolupracují při šlapání, brzdění, nárazech a opakovaném zatížení.
Pro značky jízdních kol a vývojáře produktů je výběr slitiny pouze začátek. Úspěšný rám musí obsahovat komponenty, udržovat zarovnání během výroby a poskytovat konzistentní výkon napříč výrobními dávkami.
Tato příručka vysvětluje klíčová rozhodnutí týkající se konstrukce hliníkového rámu jízdního kola a svařování s praktickými úvahami pro horská kola, celoodpružené rámy a elektrická kola.
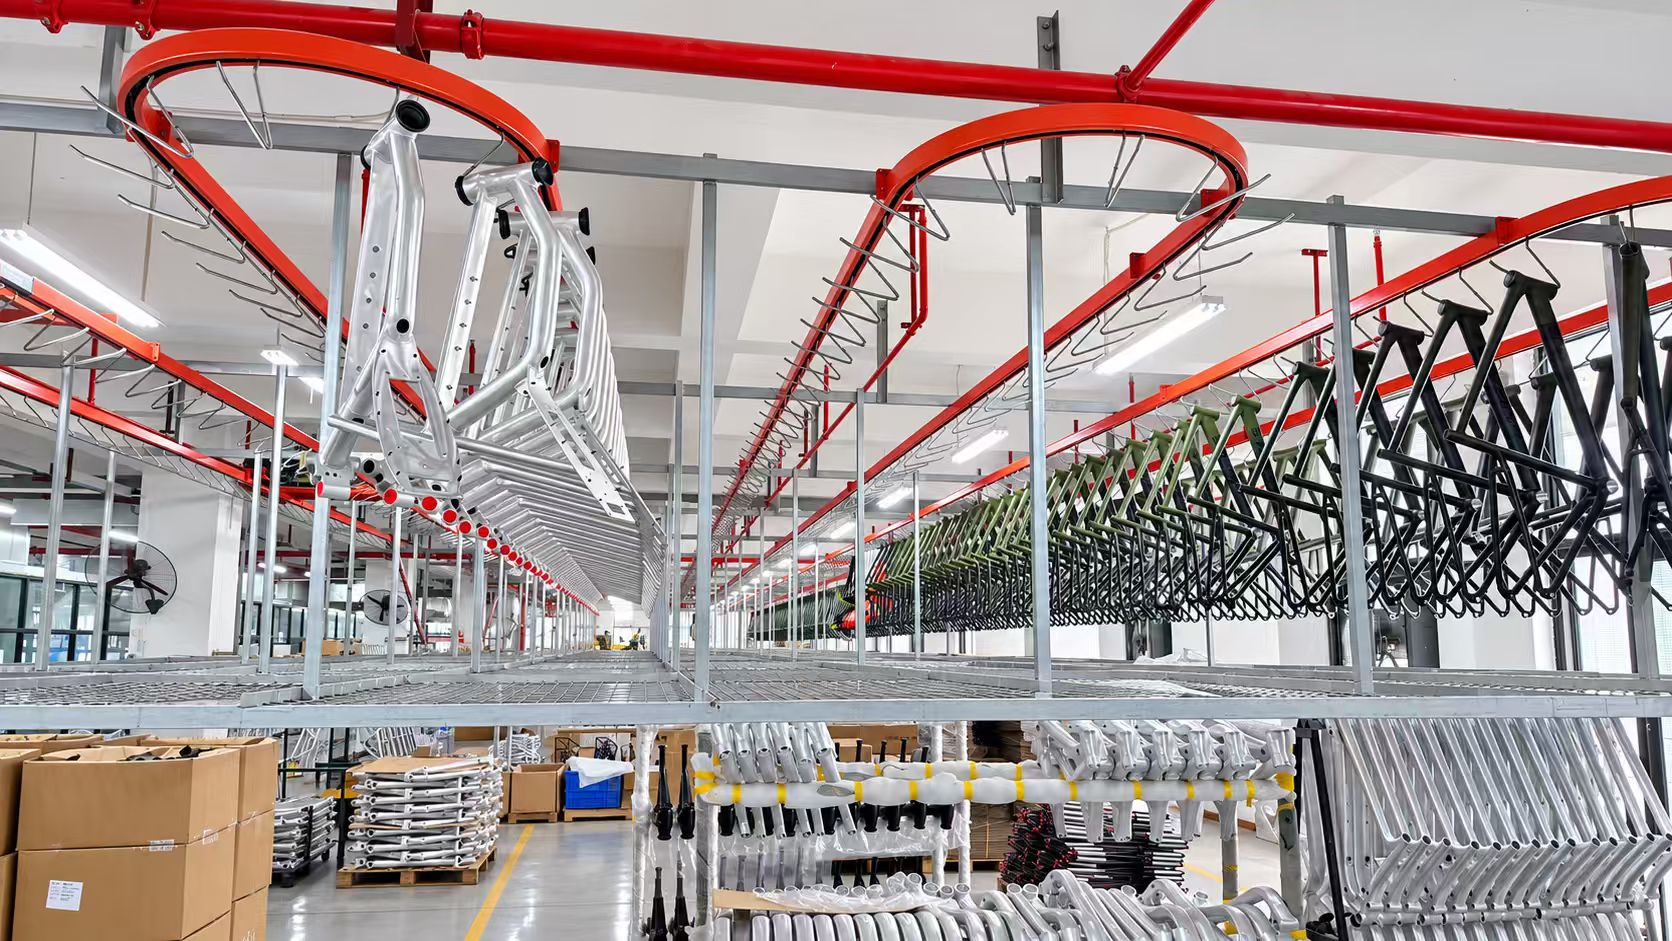
Co dělá dobrý Hliníkový rám jízdního kola ?
Dobrý hliníkový rám jízdního kola vyvažuje hmotnost, tuhost, pevnost, odolnost a vyrobitelnost pro definované jízdní aplikace.
Tyto vlastnosti spolu souvisí, ale popisují různé požadavky:
Síla: Schopnost odolat zatížení bez poddajnosti nebo zlomení.
Tuhost: Odolnost vůči ohybu nebo kroucení při zatížení.
Únavový výkon: Schopnost vydržet opakované zatížení v průběhu času.
Hmotnost: Hmotnost potřebná k dosažení zamýšleného konstrukčního výkonu.
Vyrobitelnost: Schopnost vyrábět design konzistentně v rámci specifikovaných tolerancí.
Zvýšení pevnosti materiálu automaticky nečiní rám tužším. Podobně snížení tloušťky trubky může snížit hmotnost a zároveň ztížit zvládnutí svařování, odolnosti proti promáčknutí a únavě.
Cílem návrhu je dosáhnout požadovaného výkonu s konstrukcí, kterou lze spolehlivě vyrobit a ověřit.
Začněte s aplikací zamýšlené jízdy
Před výběrem trubek nebo vytvořením detailů svarů definujte, jak bude kolo používáno.
Městské dojíždění, trailové kolo a nákladní elektrokolo kladou na své rámy jiné požadavky. Dokonce i rámy s podobným vzhledem mohou vyžadovat různé části trubek, strategie vyztužení a plány ověřování.
Užitečný návrhový brief by měl specifikovat:
Vstup návrhu | Proč na tom záleží |
Kategorie jízdního kola a zamýšlený terén | Stanoví příslušné podmínky zatížení |
Maximální povolená hmotnost systému | Definuje kombinované zatížení jízdního kola, jezdce a nákladu |
Rám velikosti a geometrie | Ovlivňuje délky trubek, pákový efekt, uložení a manipulaci |
Rozměry kol a pneumatik | Určuje požadavky na propuštění a balení |
Délka vidlice a zdvih odpružení | Ovlivňuje geometrii a zatížení kolem hlavové trubky |
Rozhraní brzd a náprav | Definuje požadavky na místní montáž a vyrovnání |
Konfigurace motoru a baterie | Stanovuje konstrukční a servisní požadavky na elektrokola |
Cílové trhy a požadavky na testování | Vede ověřovací program |
Objem výroby a cílové náklady | Ovlivňuje výběr nástrojů a výroby |
Před optimalizací hmotnosti rámu vyřešte tyto vstupy, jinak si pozdní změny komponent nebo požadavků na zatížení mohou vynutit zásadní přepracování.
Volba Hliník pro kolo Rámy
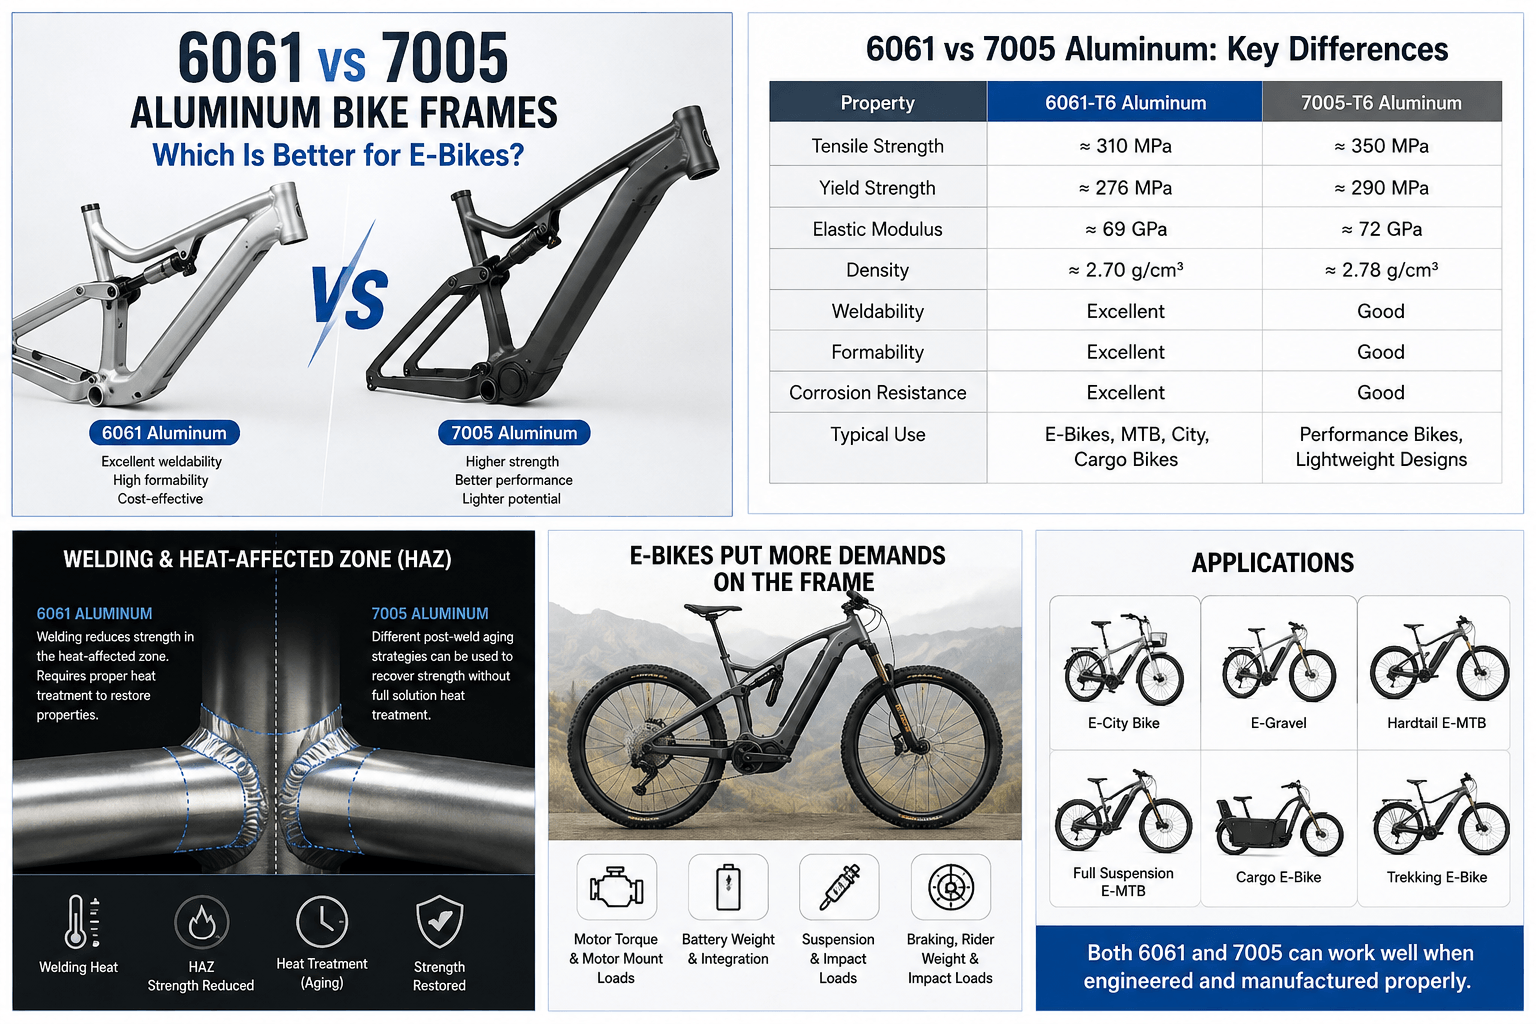
Hliník 6061
6061 je tepelně zpracovatelná hliníková slitina obsahující hořčík a křemík. Díky kombinaci svařitelnosti, mechanických vlastností a všestrannosti zpracování je relevantní pro konstrukční součásti.
Svařování však mění pevnost materiálu dodávaného v tepelně zpracovaném stavu. Vlastnosti vstupních trubek 6061 -T6 by pak neměly být považovány za reprezentující vlastnosti každé oblasti v hotovém svařovaném rámu. Vhodné tepelné zpracování může obnovit pevnost, ale výrobní postup musí být kontrolován a ověřen. Zdroj: Hydro 6061 přehled hliníku.
U projektu vývoje rámu specifikujte jak vstupní stav materiálu, tak požadované vlastnosti po výrobě.
Hodnocení alternativních slitin
Při zvažování alternativy, jako je 7005 , porovnejte celý výrobní postup s dodavatelem trubek a výrobcem rámu.
Požádejte o zdokumentované informace týkající se:
Dostupné rozměry trubek a materiálové podmínky.
Omezení formování.
Kompatibilní přídavné kovy.
Požadavky na zpracování po svařování.
Ověřené vlastnosti v hotovém stavu.
Relevantní zkušenosti s prototypem a výrobou.
Vyvarujte se výběru slitiny pouze z tabulky jmenovitých pevností v tahu. Skutečný rám obsahuje svarové spoje, tvarované části, otvory, rozhraní a výrobní varianty, které samotné materiálové listy nemohou reprezentovat.
Hliníkový rám jízdního kola Geometrie a kompatibilita součástí
Geometrie Rám určuje pozici jezdce a ovlivňuje ovladatelnost. Konstrukční návrh určuje, jak rám přenáší zatížení v rámci dané geometrie.
Rozvíjejte obojí společně.
Definujte geometrii jako úplný systém
Mezi důležité rozměry patří dosah, stoh, úhel hlavové trubky, úhel sedlové trubky, délka řetězové vzpěry, rozvor a poloha středového složení.
U odpružených kol také zvažte, jak se geometrie mění s průhybem a pohybem odpružení. Design kontrolovaný pouze při plném vysunutí může postrádat problémy s vůlí nebo balením jinde na cestě.
Před finalizací zkumavek potvrďte rozhraní
Vytvořte výkres rozhraní, který identifikuje:
Kompatibilita headsetu a vidlice.
Detaily spodní konzoly nebo motoru.
Rozteč zadní nápravy a upevnění.
Geometrie uchycení brzd.
Průměr sedlovky a hloubka zasunutí.
Vůle pneumatik a převodníků.
Rozměry tlumiče a montážní materiál.
Vedení kabelů, hadic a elektroinstalace.
U elektrokola použijte specifikace rozhraní dodavatele komponentů pro přesné modely motoru a baterie. Kompatibilita s jedním produktem nezakládá kompatibilitu s každým produktem stejné značky.
Průměr trubky, tloušťka stěny a tvar
Konstrukce trubek umožňuje inženýrům distribuovat materiál podle konstrukčních potřeb.
Průměr a průřez trubky
Změna průměru nebo průřezu trubky změní její odolnost vůči ohybu a kroucení. Větší sekce může účinně zlepšit tuhost, ale balení, místní vyboulení, odolnost proti poškození a návrh spoje omezují, jak tenké mohou být její stěny.
Posuďte každou trubku ve vztahu k jejím drahám zatížení. Spodní trubka, sedlová trubka a řetězové vzpěry plní různé konstrukční a obalové role.
Butted Tubing
Trubky na tupo používají různé tloušťky stěn podél své délky. Silnější sekce mohou podporovat oblasti spojů, zatímco tenčí sekce snižují hmotnost jinde.
Na poloze každého přechodu tloušťky záleží. Po řezání a pokosu musí být zamýšlená vyztužená část stále správně umístěna kolem spoje.
Výkresy a kontrolní plány by měly identifikovat tato místa spíše než specifikovat pouze celkovou délku trubky.
Hydroformované trubky
Hydroforming využívá vnitřní tlak kapaliny a nástroje k tvarování trubek do složitějších částí. Může podporovat požadavky na balení a umožňuje návrhářům měnit geometrii trubky podél její délky. Výrobci jízdních kol jej používají k vytváření tvarů, kterých by bylo obtížné dosáhnout jednoduchými rovnými trubkami.
Hydraulicky tvarovaný tvar stále vyžaduje technické ověření. Zkontrolujte místní tloušťku stěny po tvarování, poloměry přechodu, rozměrovou konzistenci a přístup ke svařování.
Výhoda pochází z užitečného, kontrolovaného tvaru – nejen ze složitějšího vzhledu.
Design spoje: Kde se utváří Rám odolnost
Rám přenáší zatížení sítí trubkových spojů a rozhraní komponent. Tyto oblasti si zaslouží zvláštní pozornost při kontrole designu.
Spojení hlavové trubky
Hlavová trubka spojuje zatížení řízení a vidlice s hlavním rámem.
Zkontrolujte vztah mezi horní trubkou, spodní trubkou a hlavovou trubkou, včetně:
Geometrie průsečíku trubek.
Změny místní sekce.
Svařte přístup kolem spoje.
Kabelové otvory v blízkosti vysoce zatížených oblastí.
Jakákoli výztuž a její koncové body.
Výztuž by měla rozkládat zatížení progresivně. Náhlý konec může přesunout koncentraci stresu na jiné místo.
Spodní držák a držáky motoru
Oblast středového složení spojuje hlavní rám s hnacím ústrojím a zadním trojúhelníkem. Na elektrokole se středním pohonem přidává rozhraní motoru požadavky na montáž, vůli a servis.
Zkontrolujte přístup k upevňovacímu prvku, řetězovou linii, vůli klik a rozměrovou přesnost spolu s konstrukčním výkonem.
Samotné zvýšení tloušťky materiálu nemusí vyřešit problém způsobený špatným přenosem zatížení nebo nepříznivou geometrií spoje.
Čepy odpružení a držáky tlumičů
Celoodpružené hliníkové rámy vyžadují přesné vztahy mezi osami otáčení, sedlem ložisek a uložením tlumičů.
Zkontrolujte sestavu během jejího pohybu a zohledněte tolerance, průhyb a servisní přístup.
Uspořádání čepu, které správně zapadá do CAD se může stále vázat, pokud deformace svařování nebo odchylky sedla ložiska nejsou kontrolovány ve výrobě.
Proč Hliník Rám svařování vyžaduje pečlivou kontrolu
Hliník představuje několik výzev pro svařování. Rychle vede teplo, nese povrchovou oxidovou vrstvu a může vyvinout poréznost, když se vodík zachytí během tuhnutí. Tyto vlastnosti činí přípravu, stínění a řízení procesu nezbytnými. Zdroj: Průvodce svařováním hliníku TWI.
Vizuálně jednotná svarová housenka je užitečná, ale samotný vzhled nemůže zajistit integritu spoje.
Proces svařování musí produkovat přijatelnou fúzi a geometrii při současném řízení deformace a účinků tepla na okolní materiál.
Svařování TIG pro Hliníkové rámy jízdních kol
Wolframové svařování inertním plynem, nazývané také obloukové svařování plynovým wolframem, umožňuje řízenou aplikaci tepla a přídavného kovu. Lze jej použít ke spojování tenkých hliníkových profilů, což je důležité pro výrobu rámů jízdních kol. Zdroj: Průvodce svařováním hliníku TWI.
Pro výrobu je důležitá otázka, zda zvolený proces může opakovaně splňovat společné požadavky.
Vytvořte zdokumentovaný postup svařování
Postup svařování by měl definovat proměnné potřebné pro konzistentní výsledky, včetně:
Základní slitiny a materiálové podmínky.
Příprava kloubu a povolené variace montáže.
Klasifikace a velikost plniva.
Požadavky na ochranný plyn.
Parametry a technika svařování.
Pořadí svařování.
Regulace teploty tam, kde je to možné.
Inspekční a akceptační kritéria.
Univerzální nastavení svařování pro hliníkový rám jízdního kola neexistuje. Tenké výztuhy, větší hlavní trubky a tlustší obrobená rozhraní vytvářejí různé tepelné podmínky.
Před aplikací postupu na výrobní rámy ověřte reprezentativní spoje.
Příprava Hliník trubek pro svařování
Přesné řezání a přizpůsobení
Konce trubek by měly odpovídat zamýšlené geometrii spoje bez nadměrných mezer nebo nuceného vyrovnání.
Špatné uchycení může vyžadovat další výplň a teplo, což ztěžuje kontrolu spoje. U trubek na tupo musí příprava také zachovat zamýšlenou tloušťku stěny kolem svaru.
Před montáží zkontrolujte připravené díly podle výkresu.
Čištění kloubu
Před úpravou vrstvy oxidu odstraňte olej a jiné nečistoty. Miller doporučuje před montáží spoje očistit hliník a poté jej vykartáčovat nerezovým drátěným kartáčem. Jakékoli čisticí rozpouštědlo se musí před svařováním zcela odpařit.
Používejte nástroje určené pro hliník a zacházejte s připravenými díly způsobem, který omezuje rekontaminaci.
Do procesu přípravy zahrňte skladování plniva a manipulaci. Čistý základní materiál nemůže kompenzovat kontaminovaný spotřební materiál.
Upevňovací a stehové svařování
Přípravky by měly lokalizovat rám z definovaných základů a podporovat opakovatelnou sekvenci montáže.
Musí také zajistit dostatečný přístup k svítilně. Upínač, který bezpečně drží každou součást, ale zabraňuje konzistentnímu svařování kolem kritického spoje, vytváří další výrobní problém.
Po bodování zkontrolujte vyrovnání, aby bylo možné před dokončením svarů opravit chyby.
Výběr přídavného kovu
Volba plniva závisí na základních slitinách, požadovaných vlastnostech spoje, procesu povrchové úpravy a následném tepelném zpracování.
4043 a 5356 jsou známé klasifikace hliníkových plniv, ale nejsou univerzálně zaměnitelné. Při výběru by se měly řídit požadavky na kompatibilitu a výkon. Zdroj: Průvodce výběrem hliníkové výplně ESAB.
U rámů jízdních kol ověřte výplň proti celé kombinaci slitiny v každém spoji. Obráběná součást může používat jinou slitinu než sousední trubka.
Zdokumentujte schválený přídavný materiál v postupu svařování a kontrolujte náhrady prostřednictvím technické kontroly.
Tepelně ovlivněná zóna a po svařování Tepelné zpracování
Co je tepelně ovlivněná zóna?
Tepelně ovlivněná zóna neboli HAZ je oblast vedle svaru, která se netaví, ale dochází ke změnám materiálových vlastností v důsledku svařovacího tepla. Jeho vlastnosti závisí na materiálu a tepelném cyklu. Zdroj: TWI vysvětlení tepelně ovlivněné zóny.
To je důvod, proč hodnocení rámu musí brát v úvahu více než samotnou svarovou housenku.
Proč na stavu hotového materiálu záleží
U tepelně zpracovaných 6061 může svařování snížit pevnost v blízkosti spoje. ESAB identifikuje vztah mezi tepelným příkonem svařování a mechanickými vlastnostmi přilehlého materiálu. Zdroj: ESAB o svařování 6061 -T6.
Výrobní plán by proto měl obsahovat:
Požadovaný konečný stav materiálu.
Schválený tepelný proces po svařování.
Rozměrové kontroly po zpracování.
Metoda použitá k ověření výsledných vlastností.
Nepředpokládejte, že pec na vytvrzování barvy poskytuje požadované strukturální tepelné zpracování. Konečná úprava a tepelné zpracování slouží různým účelům a musí být hodnoceny společně.
Ovládání Rám zkreslení a zarovnání
Svařování a následné tepelné zpracování může změnit rozměry rámu.
Kontrola by měla začít přípravou spoje a pokračovat přes upevnění, sekvenci svařování, tepelné zpracování a konečnou kontrolu.
Mezi užitečné kontrolní body patří:
Rozměry součástí před montáží.
Geometrie po bodovém svařování.
Vyrovnání po svařování.
Rozměry po tepelném zpracování.
Hotová rozhraní po obrábění a povlakování.
Zkontrolujte vztahy, které ovlivňují montáž a funkci, včetně hlavové trubky, zadní nápravy, středového držáku nebo uchycení motoru a čepů zavěšení.
Tam, kde je požadováno konečné opracování, zahrňte dostatečný materiál a přístup do původního návrhu.
Běžné Hliník Rám vady svařování
Problém | Proč na tom záleží | Oblasti k prozkoumání |
Pórovitost | Může snížit mechanickou výkonnost kloubu | Čistota, vlhkost, spotřební materiál a stínění |
Nedostatek fúze | Zanechává nedostatečně spojenou oblast | Přístup ke kloubu, příprava, odstranění oxidu a technika |
Podříznutí | Zmenší místní část a vytvoří zářez | Parametry, rychlost pojezdu a profil svaru |
Praskání | Narušuje strukturální integritu | Kompatibilita slitin, omezení, výplň a postup |
Zkreslení | Změní zarovnání a lícování součástí | Fit-up, fixturing, sekvence a tepelné zpracování |
Pórovitost může ovlivnit tažnost, pevnost a únavové chování v závislosti na jejím rozsahu a podmínkách zatížení. Díky tomu je kontrola defektů jak strukturální, tak kosmetická. Zdroj: TWI o poréznosti a vlastnostech svaru hliníku.
Jakýkoli postup opravy nebo přepracování by měl mít definovaná kritéria přijatelnosti. Kosmetické míchání by nemělo odstranit konstrukční materiál bez technického schválení.
Další aspekty návrhu pro Hliníkové rámy pro elektrokola
Vývoj elektrokol přidává integraci komponent a požadavky na servis do procesu navrhování rámu.
Otvory pro baterie
Integrovaná baterie může vyžadovat značný otvor ve spodní trubce. Vyhodnoťte, jak tento otvor změní řez a přenese zatížení kolem jeho okrajů.
Zkontrolujte poloměry rohů, místní vyztužení, uchycení baterie, připevnění krytu, odvodnění a přístup pro odstranění.
Integrace motoru
Zkontrolujte uchycení motoru s přesnou pohonnou jednotkou a hardwarem.
Návrh by měl zohledňovat montážní zatížení, přístup k upevňovacím prvkům, ochranu kabelů, řetězové vedení a možnost vyjmout motor za účelem servisu.
Zavěšení a pohyb lanka
Na celoodpruženém elektrokole zkontrolujte hadice a elektrické kabely v celém rozsahu pojezdu.
Počítejte s tolerancemi a pohybem, aby se frézování během používání neskříplo, nenatáhlo nebo neodřelo.
Testování a kontrola kvality před výrobou
Kompletní plán validace by měl kombinovat ověření materiálu, kontrolu rozměrů, posouzení svaru a fyzické testování.
Materiálové a procesní záznamy
Udržujte sledovatelnost šarží trubek, obráběných součástí, výplňových materiálů a příslušného tepelného zpracování.
Záznamy pomáhají určit, zda se výrobní dávka shoduje s materiály a procesem použitým pro schválené prototypy.
Inspekce a fyzické testování
Vizuální kontrola identifikuje přístupné povrchové vady a problémy se zpracováním. Pro konkrétní klouby nebo vývojová rizika mohou být nutné další vyšetřovací metody.
Vybírejte metody podle toho, co mohou detekovat. Kontrola povrchu neprokáže nepřítomnost vnitřních defektů a samotná měření tvrdosti nestanoví únavový výkon.
ISO 4210-6:2023 se zabývá testovacími metodami rámu a vidlice jízdního kola na podporu požadavků ISO 4210-2. Zajistit použitelnost pro zamýšlenou kategorii jízdních kol a trh, zejména pro elektrická nebo specializovaná kola. Zdroj: ISO 's seznam norem pro jízdní kola.
Plán validace by měl určit, které velikosti rámů, konfigurace a kombinace komponent jsou reprezentovány testovanými vzorky. Změny trubek, detailů svarů nebo výrobních procesů by měly vyvolat kontrolu, zda je potřeba další validace.
Na co se zeptat Výrobce hliníkových rámů jízdních kol
Než požádáte o výrobní cenu, poskytněte jasné technické zadání a požádejte výrobce, aby vysvětlil navrhovaný postup.
Mezi užitečné otázky patří:
Jaký stav slitiny a trubek je navržen?
Jak jsou řízeny tloušťky trubek a tvarované profily?
Jak jsou stanoveny a udržovány postupy svařování?
Co se stane s rámem po svařování?
Které rozměry vyrovnání se kontrolují?
Jak se ověřují uložení motoru a rozhraní zavěšení?
Jaké fyzické testy se budou provádět?
Jak jsou řízeny výrobní změny a opravy?
Jaké záznamy spojují hotový rám s jeho materiálem a historií procesu?
Užitečná nabídka by měla určit, co je zahrnuto ve vývoji, nástrojích, vzorkování, testování, dokončování a výrobě.
Jasné požadavky zvyšují smysluplnost srovnání dodavatelů a snižují nedorozumění po schválení prototypu.
Často kladené otázky
Je Hliník 6061 vhodný pro jízdní kolo Rámy ?
Ano, může být vhodný, když konstrukce rámu a výrobní proces zohledňují jeho vlastnosti. Zvláštní pozornost je třeba věnovat svarovým spojům a konečnému stavu materiálu.
Znamená větší svar silnější Rám ?
Velikost svaru je pouze jedna proměnná. Fúze, geometrie spoje, tloušťka okolní stěny, defekty a tepelné účinky také ovlivňují výkon. Vhodný svar by měl splňovat požadavky na technický spoj.
Existuje standardní tloušťka stěny pro Hliníkové rámy jízdních kol ?
Žádná tloušťka nevyhovuje každému rámu. Požadavky se liší podle rozměrů trubek, velikosti rámu, zamýšleného zatížení, detailů spojů a výrobního procesu. Různé oblasti jednoho rámu mohou vyžadovat různé tloušťky.
Zaručuje hydroforming lehčí Rám ?
Ne. Hydroforming poskytuje tvarovou flexibilitu. Úspora hmotnosti závisí na tom, zda tato flexibilita vytváří efektivnější strukturu při zachování požadovaného výkonu.
Může být prasklý Hliníkový rám jízdního kola znovu svařen?
Prasklina vyžaduje posouzení materiálu rámu, poškození, historie zatížení a původního výrobního procesu. Svaření přes něj nezajistí, že konstrukce je bezpečná. Přestaňte na poškozeném rámu jezdit a poraďte se s výrobcem nebo kvalifikovaným odborníkem.
Co by měly značky upřednostnit během vývoje Rám ?
Nejprve definujte zamýšlené použití, rozhraní komponent, požadavky na zatížení a plán ověřování. Poté vyviňte potrubí a spoje v rámci výrobního procesu, který dokáže konzistentně splňovat tyto požadavky.
Související blogy
-
 Hliníkový rám jízdního kola spojuje výběr materiálu, design trubek, konstrukci spojů a kontrolu výroby. Jeho výkon závisí především na tom, jak tyto prvky vzájemně spolupracují při šlapání, brzdění, nárazech a opakovaném zatížení. Pro značky jízdních kol a vývojáře produktů vyberte
-
 Pokud vyvíjíte hliníkový rám elektrokola, znovu a znovu se objevují dva názvy slitin: 6061 hliník a 7005 hliník. Výběr mezi nimi se na první pohled zdá jednoduchý. 7005 má vyšší hrubou pevnost v tahu, zatímco 6061 je široce používán v celém cyklistickém průmyslu. To často vede k základnímu qu
-
 Úvod Odvětví jízdních kol se mění rychleji než kdy dříve. Od tradičních horských a silničních kol po vysoce výkonná elektrická horská kola (e- MTB s), výrobci kol po celém světě neustále vyvíjejí nové technologie za účelem zlepšení jízdního výkonu, durab
